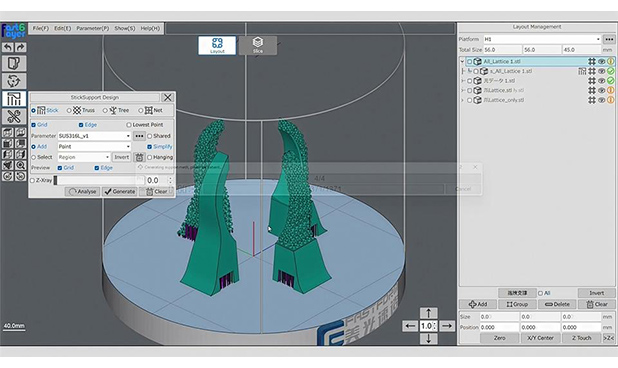
① スライスデータ作成
FastForm社が開発した専用ソフトウェア「FastLayer」を用いて、造形データを作成します。
3Dデータの読込から、サポート生成、スライス処理、データ出力までを行います。
FastForm社が開発した専用ソフトウェア「FastLayer」を用いて、造形データを作成します。
3Dデータの読込から、サポート生成、スライス処理、データ出力までを行います。
金属3Dプリンターは1980年代にSLS®技術が登場して以降、さまざまな要素技術が開発され、航空宇宙をはじめとする高付加価値分野での活用が進んできました。また、造形方式も多様化し、現在では20種類以上が存在します。世界市場は急成長しており、CAGR(年平均成長率)が20%を超えると予測する調査もあるなど、樹脂系3Dプリンターを上回る成長が見込まれています。
一方で、日本ではまだ普及が十分とはいえません。なぜなら装置の導入・設置にかかるコストや運用・管理の難しさが導入ハードルとなっているからです。しかし今回、その導入ハードルを大きく引き下げる可能性を持つ、新しい金属3Dプリンターが登場しました。
本記事では、ものづくりの現場における労働力不足など様々な課題の解決策となる可能性がある新しい金属3Dプリンターと、その活用方法を紹介します。
近年、工場内の生産設備や治工具などの製作において、人材不足や技術者の高齢化などから外注先も限られてきており、かつ社内対応でも属人化が進んでいます。そうした背景から、熟練者の専門知識やノウハウの本質を分類化/標準化した若手人材育成が急務となっています。
顧客が求める品質レベルの的確な把握と過剰品質を排除した適切な品質の提供が求められています。また、国によって環境規制も強化されており、CO2排出量の削減とエネルギー効率化をソフトウェアからも支援が必要となります。
多様化する顧客ニーズにより、少ない品種を大量生産から多品種小ロット生産を求められるようになり、小ロット向けの高精度な工数見積と柔軟性の高い生産プロセス構築が重要となっています。
その様な中で、近年の急速な技術革新を受け、製造現場においても、技術を取り入れた効率化やAI/3Dプリンター/ロボティクスなどの先端技術導入が競争力維持の鍵と認識されておりますが、実際にどのように3Dプリンターを活用したらよいのか、どのような形で導入することが適切であるかがわからない。といった課題が発生しています。
金属3Dプリンターも効率化のための技術一つとして認識されているものの、実際に現場では導入が進んではいない実態があります。
MRO(Maintenance, Repair, Operations)に必要な備品や消耗品を指し、主に工場内で使用される副資材(治具、設備部品、金型など)を含みます。近年の課題としては、外注加工によるリードタイムの長期化、コストの高騰、内製の属人化、環境への配慮などが挙げられます。これらの課題に対し、AMを活用した内製化へ切り替えることで、大幅な改善を実現できます。
MROパーツの製造用途として、近年、樹脂3Dプリンターの活用が広がっていますが、耐摩耗性、耐熱性、強度、耐薬品性などが求められる部品では、樹脂では対応が難しいケースがあります。そこで、金属AMを活用することで、金属製MROパーツについても必要な数量を必要なタイミングで内製化でき、こうした課題の解決につながります。
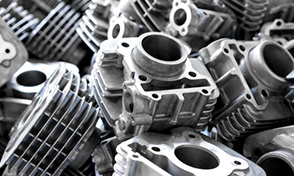
小ロットの小物鋳造品は、金属3Dプリンターによる製造へ代替可能です。従来の鋳造品製作では、金型製作のリードタイムの長期化、試作回数の制約、コスト高騰(材料/人件費)、作業の属人化、安全性といった課題が存在します。金属3Dプリンターによる製造へ切り替えることにより、これらの課題を解決する事が可能になります。
例えば、デンタル、金属床、歯車、ジュエリーなど幅広い用途に対応可能です。
また、多品種/小ロットの板金部品の製作では、形状に応じて専用の金型や治具が必要となる場合があります。そのため、金型・治具の製作にかかるリードタイムやコストに加え、部品の製作工程が増えることで、形状変更や修正にも時間を要するといった課題があります。
こうした課題に対し、金属3Dプリンターによるダイレクト造形へ切り替えることで、専用の金型や治具を必要とせず、リードタイムの短縮やコスト削減だけでなく、製作工程の簡略化、開発スピードの向上を図ることも可能です。
金属3Dプリンターの適用範囲として教育や材料研究、大学や研究機関、企業の研究開発部門にも導入ニーズがあります。
従来機は設備費が高価格であることがネックとなっていましたが、低価格製品の登場により、アカデミックな研究分野・企業においての研究開発でも導入が進むことが考えられます。
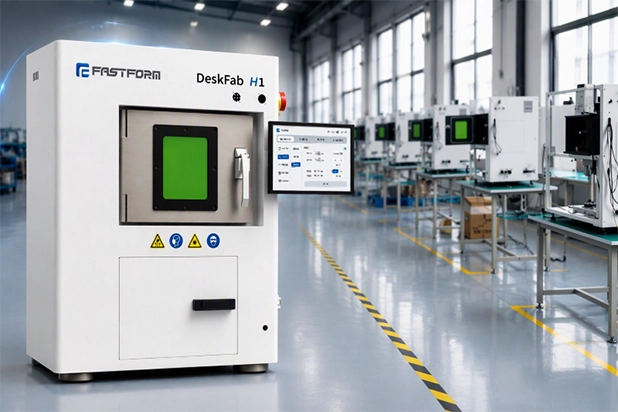
既存の金属3Dプリンターは、導入価格としては1億円を超えるものが多く、投資対効果の面から、航空・宇宙産業・軍事産業など高付加価値な用途での活用が中心となっていましたが、本コラムでご紹介する金属3Dプリンター「DeskFab H1」は、既存の高額な金属3Dプリンターとはコンセプトが異なります。構造の簡略化、それに伴う装置のコンパクト化を実現。造形サイズに制限はあるものの、従来のL-PBF方式の金属3Dプリンターと比較すると、イニシャルコストが削減されました。初期導入価格が1,000万円台(税抜)と金属3Dプリンターの中では低価格となり、コンパクトな筐体設計により設置条件のハードルも下がります。金属3Dプリンターは高付加価値製品への採用が現実的であると言う常識から、大幅なコスト低減化の実現により適用可能範囲が大きく拡大され、前項でご紹介したロボットハンドや治具などのMRO部品(保守・修理・運用)、試作、鋳造置換、研究など、にも適用する事が可能となります。
DeskFab H1は、コンパクトなデスクトップ型ながら高性能なL-PBF方式を採用し、500Wのファイバーレーザーを搭載しています。ロングライフフィルターやオートリカバリ機能を備え、メンテナンス性にも優れています。また、サポート生成/ネスティングソフトウェア「FastLayer」、本体制御ソフトウェア「FastFab」といったソフト面も充実しております。
次に、実際に導入するにあたって気になるワークフローをご紹介します。
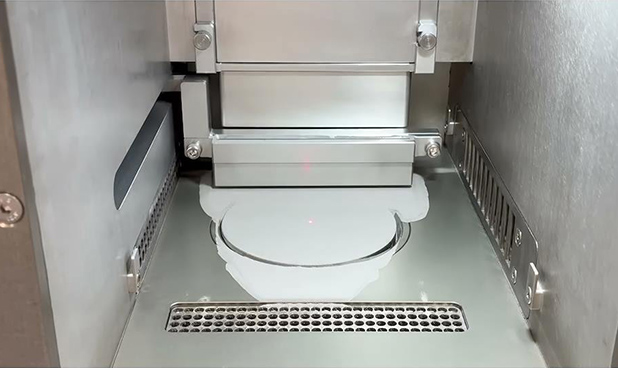
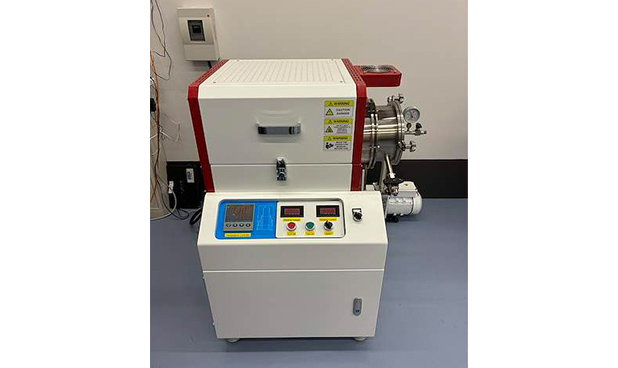
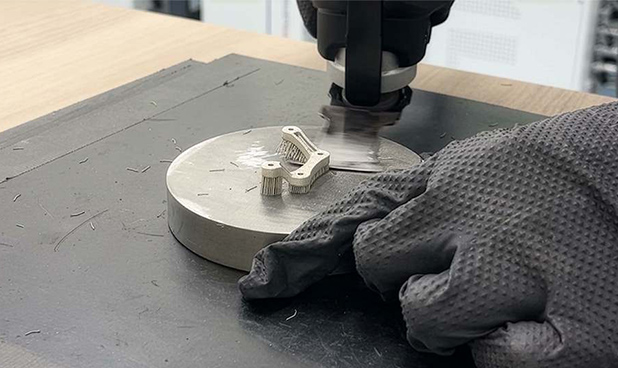
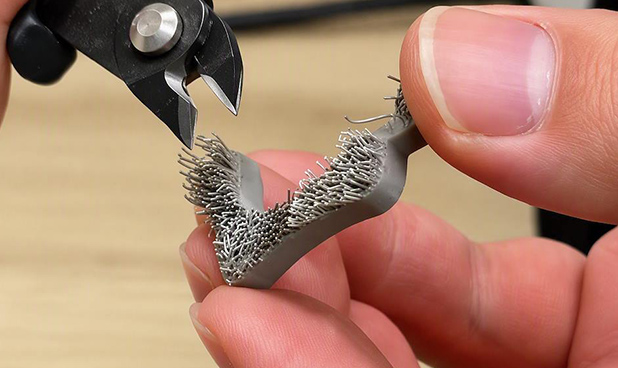
※研磨/追加工について
表面品質や精度向上のため、サポート除去後に、お客様ご自身で研磨や追加工いただけます。
<研磨/追加工例>
その他、便利にご使用いただくための機材等もございますので、詳しい内容についてはお問合せください。
DeskFab H1は導入コストと、コンパクトで扱いやすさが特長の3Dプリンターですが、実際に製造現場で運用できるかという点で、注目したいのがランニングコストと対応材料です。
例えば、製造現場における治具部品や装置パーツの製造コストでは、単価が数百円程度で造形出来るケースもあります。造形物のサイズや条件によって異なりますが、従来工法よりもコスト(※)を抑えられる場合があります。
※コストはあくまである条件下における理論値ですので、実際の運用によって異なります。
ロボットハンドを1度に製造可能な数量だけ同時製作するというケースにおけるコストシミュレーションでは、18個、使用材料SUS316Lで約450円/個程度で造形できるという理論値もあります。理由としては、造形コスト全体に占める材料費の割合が小さいため、できるだけ多くの部品を一度に造形することで、1個当たりの造形コストを抑え、効率的に運用することが可能です。
また、アニール処理にかかる電気代については、アニール処理用の真空炉にプレート1枚分の造形物を入れた場合のコストを算出しています。真空炉にはプレート最大3枚分の造形物を入れることができるため、複数の造形物をまとめて熱処理することで、1個当たりの処理コストをさらに抑えることが可能です。
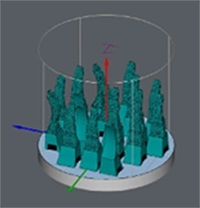
※画像はシミュレーション用モデルデータのイメージです。
| 造形条件 | |
|---|---|
| 使用材料 | SUS316L |
| モデル体積 | 34717mm2 |
| 造形時間 | 11時間7分 |
| アニール時間 | 3時間30分 |
| 冷却時間 (アニール) |
3時間0分 |
| コスト(税抜) | |
|---|---|
| 材料費用 | ¥3,206 |
| ガス費用 | ¥2,127 |
| 電気代(造形) | ¥1,001 |
| 電気代(アニール) | ¥1,050 |
| ラバーブレード | ¥278 |
| ベースプレート | ¥420 |
| コスト合計(18個) | ¥8,082 |
| 1個当たり | ¥449 |
※金属粉末の再利用時の損失分は考慮されておりません。
※ガス代や電気代は、地域によって価格が異なる場合がございます。
※上記シミュレーションは、理論値となります。
あくまで理論値となり、実際の製造現場での活用を想定した運用やコストシミュレーションなどはご相談いただけますので、是非お気軽にお問合せください。
現場運用を想定したおすすめの材料をご用意しております。
耐食性に優れた材料
耐食性と加工性に優れた材料として一般盛業をはじめ、航空宇宙、医療、食品、化学、プラントなど、幅広い分野で活用されています。
国内材料メーカーと
共同開発
国内粉末メーカーと株式会社データ・デザインが共同開発した国産材料です。金属積層造形の品質を左右する重要な要素の一つである材料品質にこだわり、高品質な国産材料を提供しています。
特化則非該当
マンガン(Mn)を1%以上含有する場合、労働安全衛生法における特定化学物質障害予防規則(特化則)の対象となりますが、本材料では、Mn含有量を1%未満に抑えることで、特化則の対象外となる材料設計としています。
※現在、日本国内で認証している材料は「DDC-FF-SUS316L」のみです。今後、認証対象の材料は順次拡大予定です。
FastForm社より「DeskFab H1」が発売され、金属3Dプリンターのイニシャルコストによる導入障壁が軽減され、さらに、筐体がコンパクト化されたことで、設置環境準備のハードルも下がり、現場導入の実現性が現実的となりました。
さいごに、活用シーンと、期待できる効果をまとめましたので、是非、製造現場への導入をご検討ください。
| 想定活用シーン |
|---|
| ① 工場内の治具/設備部品の即時製作 |
| ② 鋳造/板金部品の置き換え |
| ③ 試作〜量産前検証の高速化 |
| ④ 大学や研究機関、企業での研究開発 |
| ⑤ 技術者の高齢化により属人化した技術の継承が出来ない |
| ⑥ 依頼数の少ない少量多品種の製造 |
| ⑦ 既存工法による製造リードタイムの短縮 |
| 期待できる導入効果 |
|---|
| ① 外注依存から脱却し、リードタイムを大幅短縮 |
| ② 製造リードタイムの短縮 |
| ③ 設計〜製造の施工回数を増やし、開発スピード向上 |
| ④ 教育内容の拡充と設備導入のハードルが下がる |
| ⑤ 属人化からの脱却、現場での自由度の向上 |
| ⑥ 小ロット/一点モノに最適な柔軟な生産体制の構築 |
| ⑦ 製造におけるトータルコストの低価格化 |
本内容は、2026.7.17開催・リコージャパン株式会社主催のオンラインセミナー「最新・金属3Dプリンターウェビナー“ここまできた金属3Dプリンターの実力” ※講師:株式会社データ・デザイン」の内容を再構成して掲載しております。
さらに詳しい説明や提案をご希望の方は是非お気軽にお問い合わせください。
商品選定やお見積もりなど、お客様のお悩みにお答えします。
まずはお気軽にお問い合わせください。
